同样的 24mm 瓶口,封口方式不同设备就不同。选瓶口就是选封口工艺。
24mm 口径听起来清楚,但瓶口「 finishing(封口面类型)」有很多种:螺旋、防盗环、压旋、泵口……同样的公称口径,封口方式和配套盖完全不同。选瓶口本质是选你后面的封口工艺和灌装设备,这一步定错,后面全乱,连盖子都对不上。我们常遇到客户拿着别家的盖子来配,结果牙型不对滑丝,整批盖作废,所以瓶口和盖必须一起定。
螺旋盖加垫片:最通用,封口机简单,适合膏霜、乳液;防盗盖:带断点环,一看就知开过,食品、清洁剂常用;铝箔感应封口:封口膜靠感应热封,密封防漏防挥发,电商和长途首选;泵头/喷头:按黏度选,要配对应口径和吸管长度。四种对应四种设备,互通性很低,选错一种就要换整条封口线,损失的是产线改造费。
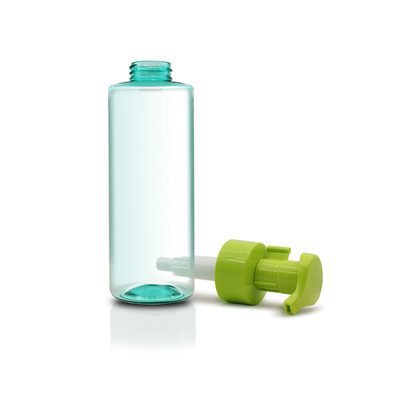
先定灌装和出料方式,再倒推瓶口:泵头走 24/28mm,翻盖走 20/24mm,大开口走 32/38mm。瓶口和盖的牙型、螺距必须一致,差一点就漏或滑牙,这不是拧不紧的问题,是根本对不上,强行拧只会滑丝。我们做瓶盖泵头喷头配套,按你的封口设备选对应牙型,避免你买错盖。
铝箔封口对瓶口平面度要求高,口部不平整封不牢会漏。它好处是防盗、防挥发、运输中盖松也不漏,成本增加不多却省不少售后,走电商和长途的值得做,尤其含醇易挥发配方,否则到消费者手里少了一半。我们瓶口平面度按铝箔封口标准控,配合你的感应封口机不漏。
我们做瓶盖、泵头、喷头及内塞垫片配套,能按你的封口工艺选瓶口和配套件,做扭矩和密封验证,保证牙型螺距对得上、封口不出问题,不让你盖和瓶对不上干着急,也不让封口机空转等配件。我们 2000+ 款公模、四项认证支撑,配套件和瓶身同厂出品,公差天然对齐。
把「封口方式、口径、要不要铝箔、配套盖类型」说清,工厂在开模/选公模时一次定对瓶口,避免瓶子做出来发现盖和封口机对不上,那时改模具成本惊人,交期也救不回来。我们建议把封口工艺作为开模评审的第一项确认,而不是样品出来才补。
瓶口在模具上是关键结构,改口径或封口面往往要修模甚至重开,成本和周期都不小;所以封口工艺务必在开模前定死,别等样品出来才想起来,那时连模具费都沉没了。我们有客户因封口工艺变更重开模,白白多花两轮周期,教训就在这。
高速线对瓶口一致性要求更苛刻,口部椭圆或尺寸漂移,封口节拍就会被拖慢、废品率上升。选瓶口时把你的线速告诉工厂,我们按线速匹配口部精度等级和检测频次,避免你上线后发现节拍掉链子。低速半自动线容忍度宽些,但口部基础精度仍是底线,这一点不因线速而降,否则低速一样会漏。
公称口径相同但封口面类型(螺旋/防盗/压旋/泵口)可能不同,盖和封口机要对得上才行;选瓶口先定封口工艺。
走电商、长途或配方易挥发的建议做:防盗、防挥发、运输盖松也不漏,成本不高却省售后;普通短途可不做。
不一样。泵头有专属口径和卡扣结构,配错按不出液或漏;我们做实配和扭矩验证,比只看参数可靠。
麻烦。瓶口是模具关键结构,改口径或封口面常要修模甚至重开,成本周期都不小;开模前务必定死封口工艺。
测拧到位扭矩和松脱扭矩是否在范围、封口后是否漏;我们做盖类扭矩和密封测试,确保运输和使用的密封可靠。
本页信息整理发布于 2026 年 9 月 11 日,涉及公司数据均以官网 / 工商登记为准,如业务数据调整将同步更新。