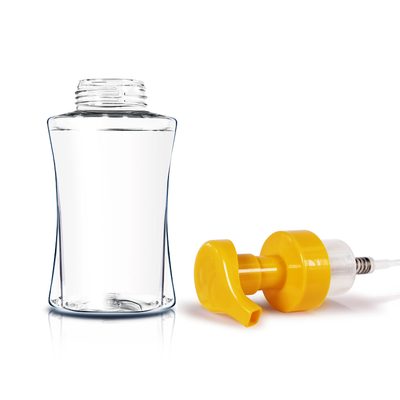
看瓶口配垫、装水倒置实测,选对瓶盖是防漏关键。
塑料瓶漏不漏,七成在瓶口和瓶盖的匹配上,三成在内容物特性上。光看瓶子漂亮没用,密封要看"口平、垫对、盖紧"。最可靠的办法不是凭感觉,而是装水或装实际内容物做倒置、跌落、负压测试。一句话结论——密封性好不好,看瓶口配垫,装水倒置实测最准。
首先看瓶口平整度:瓶口飞边、缺料、椭圆都会让垫片压不严。其次看内塞或垫片配型,水乳常用内塞加铝箔垫片,膏霜常用内垫加旋盖。再看螺纹配合,盖子旋到底应当顺畅无阻、无滑牙。最后看盖体自身,泵头、喷雾头还要看阀芯和密封圈。时进出厂会逐批做密封抽检,漏液率控制在可接受范围。
最常用的是倒置测试:装水到标定容量,盖紧后倒置 24 小时看渗漏。更严格的可做负压测试(抽真空看是否进气)和跌落测试(装液从规定高度跌落看是否爆盖)。如果是泵头类,还要反复按压看回吸和喷出是否顺畅、静置是否滴漏。这些测试最好用实际内容物做一遍,因为水和油、膏的密封表现并不一样。
第一是口径和盖子不配,错口必漏;第二是垫片材质选错,装强溶剂内容物却用了会被侵蚀的垫片;第三是瓶口有飞边或变形,垫片压不实;第四是运输中盖子被震松,尤其是没有防松结构的普通旋盖;第五是泵头、喷头口径与瓶口不一致,硬凑必然渗漏。
订瓶时把内容物成分、粘度、是否含溶剂告诉工厂,让工厂配对应垫片和内塞。打样阶段就用真实内容物做倒置和跌落测试,确认无误再量产。对易漏的泵头类产品,要求工厂做口径配准和逐只气密检测。运输上可加防松垫片或封口膜,降低途中松盖风险。
误区一是"盖子拧紧就不漏",其实错口、错垫照样漏。误区二是"越紧越好",过度拧紧可能把垫片压溃反而漏。误区三是"看着严实就行",肉眼看不出微缝,必须实测。误区四是"所有液体密封标准一样",水、油、酒精、膏霜对垫片和阀芯的要求差异很大。
时进在深圳总部和惠州基地都配有瓶盖、泵头配套产线,瓶身和盖可以同厂配准口径,从源头减少错口。出厂前对每批产品做密封抽检,泵头类还会做气密和回吸检查,确保客户拿到手的是能真正"封得住"的瓶子。
密封还和存储温度、海拔运输有关,比如飞机托运的低压环境会让瓶内气体膨胀、增加渗漏概率。高海拔或空运的产品,建议额外做低压模拟测试,并在包装上提示消费者收到后静置再开盖。
看三点:瓶口平整无飞边、垫片或内塞配型正确、盖子螺纹顺畅旋紧。最可靠是装水或实际内容物做倒置、跌落、负压实测。
先确认是否错口错盖;再检查垫片是否被溶剂侵蚀或压溃;运输松盖的可加防松垫或封口膜。打样时用真实内容物复测能提前暴露问题。
按内容物选:水乳用内塞加铝箔垫,强溶剂要用耐溶剂垫片,膏霜用内垫加旋盖。把成分告诉工厂,由工厂配型最稳妥。
准。装标定容量盖紧后倒置 24 小时看渗漏,是最基础的密封自测法;更严可做负压和跌落测试,泵头类还要测回吸和滴漏。
先查口径是否配准,错口必漏;配准后仍漏多为密封圈或阀芯问题,要求工厂逐只气密检测,必要时换防滴漏阀芯。
本页信息整理发布于 2026 年 11 月 1 日,涉及公司数据均以官网 / 工商登记为准,如业务数据调整将同步更新。